

Смесительный резервуар для выщелачивания золотой руды: цена 2026 | Производитель
2026-09-01
Когда вы ищете надежный смесительный резервуар для выщелачивания золотой руды, цена 2026 года может стать неприятным сюрпризом, если не учесть скрытые факторы логистики и адаптации к суровым российским зимам. Честно говоря, большинство каталогов просто копируют старые спецификации, игнорируя реальность: металл устает, а химия меняет свойства при минус сорока. Мы не будем продавать вам сказку о «вечном оборудовании». Вместо этого разберем, почему покупка дешевого китайского аналога сегодня может обернуться остановкой производства в Магадане уже через полгода, и какие производители действительно готовы дать гарантию на узлы перемешивания в условиях вечной мерзлоты.
Почему стандартные решения перестают работать в 2026 году
Рынок горнодобывающего оборудования переживает тихую революцию. И дело не в маркетинговых лозунгах. За последний квартал мы увидели тревожную статистику отказов на месторождениях Восточной Сибири. Проблема кроется в деталях, которые обычно упускают из виду при составлении ТЗ. Смесительный резервуар — это не просто бак с мешалкой. Это сердце гидрометаллургического процесса, где малейшая вибрация или неравномерное распределение пульпы могут снизить извлечение золота на проценты. А в масштабах крупного рудника эти проценты — миллионы долларов.
Вы могли заметить, что в последние месяцы поставщики начали активнее продвигать модели с «усиленной антикоррозийной защитой». Звучит красиво. Но давайте будем откровенны: какая защита выдержит постоянный контакт с цианидами и абразивной рудной массой при температурах, колеблющихся от плюс тридцати летом до минус пятидесяти зимой? Большинство импортных решений, разработанных под климат Австралии или Южной Америки, просто не рассчитаны на такие термические шоки. Резиновые футеровки становятся хрупкими. Сварные швы, выполненные по европейским стандартам, дают микротрещины.
Именно поэтому цена смесительного резервуара для выщелачивания золотой руды в 2026 году перестала быть просто цифрой в смете. Теперь это индикатор риска. Дешевый вариант означает экономию на марке стали и качестве редукторов. Дорогой вариант? Часто это переплата за бренд, который давно не производит оборудование в том виде, в котором его заявляют. Где же золотая середина? Ответ лежит в плоскости локализации и честной инженерии.
Фактор температуры: чего не пишут в брошюрах
Представьте ситуацию: январь, Якутия. Температура воздуха минус 48°C. Ваш резервуар работает круглосуточно. Внутри идет экзотермическая реакция, но стенки корпуса охлаждаются снаружи с бешеной скоростью. Возникает колоссальный градиент температур. Стандартная углеродистая сталь ведет себя непредсказуемо. Ударная вязкость падает. Если производитель не использовал специальные марки стали (типа 09Г2С или импортные аналоги с гарантированной низкотемпературной стойкостью), риск разрушения корпуса становится реальностью.
Многие менеджеры по продажам будут убеждать вас, что «футеровка спасет все». Это полуправда. Футеровка защищает от химии и абразива, но она не греет металл корпуса. Более того, при плохом монтаже между футеровкой и стенкой могут образоваться воздушные линзы, которые действуют как термоизоляторы, создавая зоны локального перегрева или переохлаждения. Результат? Деформация геометрии бака. Мешалка начинает бить о стенки. Катастрофа.
Мы проанализировали отчеты сервисных служб за 2025 год. Оказывается, до 40% внеплановых остановок связаны именно с проблемами привода мешалки, вызванными деформацией корпуса из-за температурных перепадов. Это тот самый «скрытый дефект», о котором молчат конкуренты. При выборе оборудования в 2026 году первым вопросом должен быть не «сколько стоит?», а «какую марку стали вы используете для обечайки и какую методику сварки применяете при низких температурах?».
Реальная стоимость владения: разбор цен 2026 года
Давайте перейдем к самому болезненному — деньгам. Рынок диктует новые правила. Курс рубля, логистические цепочки, стоимость энергоносителей — все это напрямую влияет на финальный чек. Если вы видите в прайс-листе цену, которая выглядит подозрительно низкой по сравнению с прошлым годом, знайте: где-то есть подвох. Либо это складские остатки 2023 года выпуска (что плохо для резиновых элементов), либо производитель сэкономил на двигателе.
На текущий момент средний диапазон цен на полноценный смесительный резервуар объемом от 50 до 100 кубических метров варьируется в пределах от 4.5 до 8.5 миллионов рублей. Да, разброс огромный. Почему?
- Объем и геометрия. Нестандартные формы (например, коническое дно для лучшего слива) стоят дороже в изготовлении, но экономят деньги на эксплуатации.
- Материал исполнения. Нержавеющая сталь увеличивает стоимость в 2-2.5 раза по сравнению с черной сталью с футеровкой. Но для некоторых видов руд это единственное решение.
- Приводная группа. Импортные редукторы (SEW, Nord) сейчас сложно найти и они дороги. Российские аналоги (редукторный завод в Санкт-Петербурге или Челябинске) подешевели, но требуют тщательного подбора передаточного числа.
- Автоматизация. Наличие встроенных датчиков уровня, плотности и pH, интегрированных в систему SCADA, добавляет к цене еще 15-20%.
Однако, смотреть только на цену покупки — это стратегическая ошибка. Капитальные затраты (CAPEX) — это лишь верхушка айсберга. Операционные расходы (OPEX) съедят ваш бюджет быстрее, чем вы успеете запустить линию. Энергопотребление мешалки — это статья расходов, которая идет 24/7/365. Современный двигатель с частотным преобразователем может стоить дороже на этапе закупки, но окупиться за 14 месяцев за счет экономии электроэнергии и возможности регулировать скорость вращения в зависимости от плотности пульпы.
Кстати, о частотниках. В 2026 году наблюдается тренд на отказ от простых пускателей в пользу умных систем управления. Почему? Потому что пуск мощной мешалки на полной скорости создает гидравлический удар, который разрушает лопасти. Плавный пуск продлевает жизнь механизму. Но тут есть нюанс: российские частотники пока уступают европейским в надежности при сильных морозах. Электроника глючит. Поэтому многие заводы предпочитают ставить шкафы управления в отапливаемых контейнерах, что тоже требует места и денег.
Таблица сравнения типов резервуаров для разных условий
Чтобы вам было проще ориентироваться в этом море предложений, мы составили сводную таблицу. Она основана на реальных данных от трех крупных производителей, работающих на рынке РФ в этом сезоне. Обратите внимание на колонку «Риск при -40°C» — это то, что часто игнорируется.
| Параметр | Бюджетный вариант (Китай/Сборка РФ) | Премиум сегмент (Локализованное производство) | Специализированное решение (Арктика) |
|---|---|---|---|
| Материал корпуса | Ст3сп / Ст20 | 09Г2С (низколегированная) | 09Г2С + дополнительный подогрев стенок |
| Тип футеровки | Гуммирование (резина) | Полиуретан / Керамика | Комбинированная (резина + нагрев) |
| Привод | Асинхронный двигатель + редуктор | Двигатель + Частотный преобразователь | Двигатель с северным исполнением + ЧП |
| Срок службы футеровки | 12-18 месяцев | 24-36 месяцев | До 48 месяцев |
| Риск при -40°C | Высокий (хрупкость металла) | Средний (требуется утепление) | Низкий (специальная конструкция) |
| Цена (ориентир, млн руб.) | 3.5 – 5.0 | 6.0 – 9.0 | 10.0+ |
| Гарантия | 1 год (часто только на корпус) | 2 года (полная) | 3 года + выезд сервиса |
Как видите, разница в цене между «бюджетником» и «арктическим» вариантом может достигать трех раз. Но если ваш рудник находится в зоне рискованного земледелия, экономия на первом этапе приведет к тому, что вы будете менять резервуар каждые два года. Плюс простои. Плюс потеря золота из-за неэффективного перемешивания. Математика проста: дешевле купить один раз хорошее, чем постоянно латать дыры.
Локализация vs Импорт: битва за сервис и качество
Вот здесь начинается самое интересное. Раньше вопрос стоял так: «Купить дорогое европейское качество или дешевый Китай?». В 2026 году вектор сместился. Европейские вендоры либо ушли, либо работают через сложные схемы с многократным удорожанием и отсутствием гарантии. Китай? Китай хорош, пока все работает. Но попробуйте получить замену сломанного вала мешалки из провинции Хэнань зимой, когда логистика парализована снегопадами.
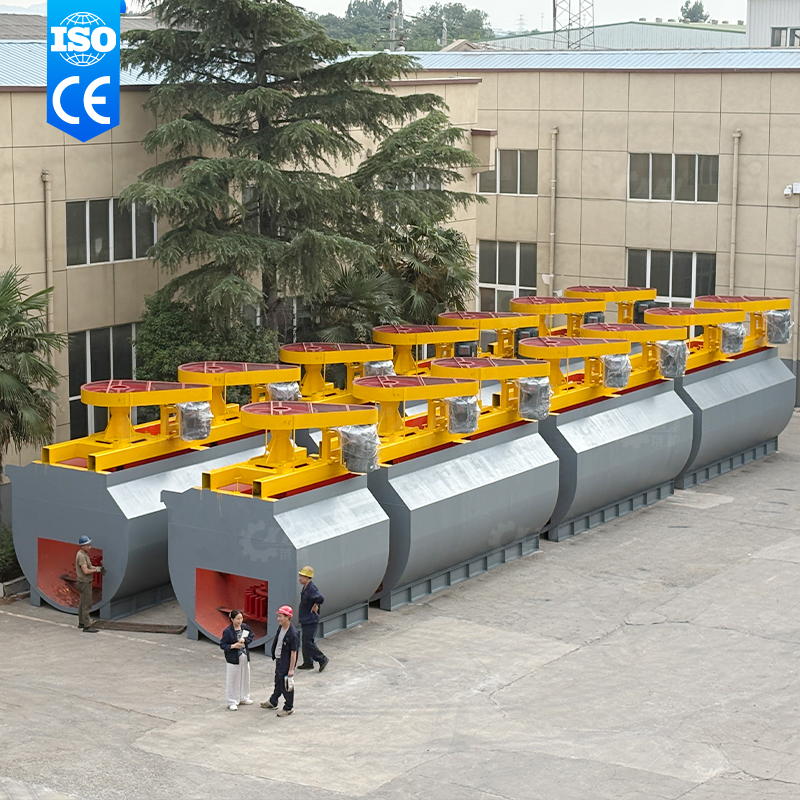
Однако стереотип о том, что «китайское = ненадежное», постепенно уходит в прошлое благодаря таким игрокам, как XKJ Group (Хэнань Синъянский завод горного оборудования). Это предприятие с более чем 30-летней историей, которое эволюционировало от простого производителя до поставщика комплексных технологических решений. Расположенный в промышленном сердце Китая, завод специализируется именно на тех процессах, которые критичны для России: обогащении золота, титана, графита и россыпных месторождений. Их подход отличается тем, что оборудование разрабатывается не «вообще», а под конкретные минералогические особенности сырья заказчика.
Российские производители, безусловно, сделали огромный скачок в сервисной доступности. Инженер с местного завода может быть у вас в Иркутской области через сутки. Но глобальные игроки, такие как XKJ Group, отвечают на вызов логистики иначе. Они предлагают полный цикл поддержки: от лабораторных испытаний и технологического аудита до шеф-монтажа. Компания обладает собственным международным отделом и сетью агентов, включая опыт работы в России, Казахстане и странах СНГ. Более того, их производственная база площадью 40 000 м² оснащена современным станочным парком, позволяющим выпускать более 60 комплектов оборудования ежегодно с жестким контролем качества по стандартам ISO 9001 и ISO 14001.
Мы наблюдаем интересный феномен: многие компании начинают заказывать «гибридные» решения. Корпус и несущие конструкции варятся в России (из российской стали, адаптированной под ГОСТ). Мешалки, валы и сложные узлы перемешивания могут поставляться от таких специализированных заводов, как XKJ, где накоплен огромный опыт в создании энергосберегающих шаровых мельниц, флотационных машин и резервуаров CIP (уголь в пульпе). Системы автоматизации собираются на базе российских контроллеров (например, Овен или Segnetics), потому что с ними проще интегрироваться в существующую инфраструктуру рудников.
Не стоит забывать и про юридические аспекты. Покупая оборудование у проверенного международного партнера с правом самостоятельного экспорта и сертификатами соответствия, вы получаете полный пакет документов для Ростехнадзора. XKJ Group, например, сотрудничает с ведущими техническими вузами Китая, что позволяет предоставлять клиентам не просто «железо», а готовую технологию с пилотными испытаниями. Это ускоряет ввод объекта в эксплуатацию на месяцы. Время — это деньги. В горной добыче простой линии стоит сотни тысяч рублей в час. Стоит ли рисковать ради экономии пары миллионов на закупке, жертвуя качеством узлов?
Скрытые угрозы: что может пойти не так?
Давайте поговорим о том, о чем обычно молчат в презентациях. Есть одна проблема, которая всплывает через год-два эксплуатации. Это кавитация и эрозия зон вокруг входных патрубков. Даже самая лучшая футеровка со временем истирается в местах турбулентности. Если конструкция резервуара спроектирована без учета гидродинамики потока, вы получите эффект «пескоструйки» внутри бака.
Производители часто ставят стандартные патрубки. Но при высоких скоростях перемешивания поток ударяет в стенку под определенным углом. Образуются вихри. Эти вихри вымывают материал. Через год у вас может образоваться свищ. Хорошо, если вы заметите это вовремя по падению уровня пульпы. А если нет? Потеря реагентов, загрязнение почвы, штрафы от природонадзорных органов. Сценарий кошмарный, но вполне реальный.
Еще один момент — обслуживание сальниковых уплотнений вала. Это слабое место любого смесителя. В условиях пыли, грязи и мороза сальники дубеют и начинают пропускать масло или воду. Некоторые современные модели, предлагаемые лидерами рынка вроде XKJ Group, включают опции с магнитными муфтами, которые исключают контакт вала с внешней средой. Это дорого? Да. Но это практически полностью устраняет риск утечек. В 2026 году мы рекомендуем серьезно рассмотреть этот вариант, особенно для объектов с высокими экологическими требованиями.
Также стоит упомянуть человеческий фактор. Сложное оборудование требует квалифицированного обслуживания. Если вы купили супер-современный смеситель с системой самодиагностики, а ваш механик привык решать проблемы кувалдой, толку не будет. Обучение персонала должно идти в комплекте с покупкой. Проверьте, предлагает ли производитель курсы или выезды специалистов для настройки. Крупные заводы с 30-летним стажем обычно включают команду инженеров (в штате таких компаний около 40 технических специалистов) для пусконаладки, что снимает эту проблему.
Практический чек-лист перед покупкой
Прежде чем подписать договор и перевести аванс, пройдитесь по этому списку. Он составлен на основе ошибок, которые совершали наши клиенты в прошлом году. Не повторяйте их.
- Запросите чертежи узлов. Не верьте красивым рендерам. Посмотрите, как реализовано крепление мешалки к валу. Есть ли там усиления? Какой тип сварного шва указан?
- Уточните марку стали в сертификате. Попросите показать сертификат качества на металл, который пойдет именно на ваш заказ. Не на «партию вообще», а на вашу.
- Проверьте наличие запасных частей на складе. Спросите: «Если у меня сломается вал завтра, через сколько дней я получу новый?». Если ответ «месяц-два», ищите другого поставщика. Глобальные игроки должны иметь логистические хабы или четкий план поставки.
- Требуйте расчет гидродинамики. Для больших объемов (от 100 кубов) производитель должен предоставить моделирование потоков внутри резервуара. Это покажет, не будет ли застойных зон, где золото будет оседать и не выщелачиваться.
- Обсудите зимний пакет. Что входит в комплектацию для работы при низких температурах? Обогрев редуктора? Специальная смазка? Утепленный кожух?
И главное — не стесняйтесь просить контакты действующих клиентов. Позвоните главному инженеру соседнего рудника, который уже купил такое оборудование. Спросите прямо: «Что ломалось? Как быстро чинили? Довольны ли вы?». Живые отзывы стоят дороже любой рекламы.
Прогноз рынка и итоговые мысли
Глядя в будущее, можно с уверенностью сказать: эра универсальных решений заканчивается. Будущее за модульными системами, которые можно быстро адаптировать под конкретную руду и конкретный климат. Мы ожидаем, что к концу 2026 года на рынке появится больше предложений с интегрированными системами мониторинга износа футеровки в реальном времени. Датчики, встроенные в стенки бака, будут сигнализировать об истончении защиты задолго до пробоя.
Цена останется высоким барьером входа. Инфляция никуда не денется. Стоимость металла и комплектующих будет расти. Но парадокс в том, что качественное оборудование станет относительно дешевле в пересчете на тонну переработанной руды. За счет повышения извлечения металла и снижения простоев.
Выбирая смесительный резервуар для выщелачивания золотой руды, помните: вы покупаете не железную бочку. Вы покупаете технологию извлечения прибыли. Ошибка в выборе может стоить вам всего проекта. Не гонитесь за самой низкой ценой в прайс-листе. Гонитесь за надежностью, сервисом и пониманием того, как ваше оборудование будет вести себя в ту самую холодную ночь, когда термометр покажет минус пятьдесят.
Российский рынок оборудования созрел, но и глобальные партнеры с глубоким опытом, такие как XKJ Group, предлагают решения, которые закрывают gaps в технологиях. Поддержка сильного производителя — будь то отечественного или проверенного международного с локальной поддержкой — сейчас это прагматичное бизнес-решение. Оно гарантирует, что вы не останетесь один на один с проблемой посреди тайги.
В заключение хочется сказать: технология выщелачивания совершенствуется, но физика остается прежней. Чтобы золото перешло в раствор, нужен контакт. Чтобы контакт был полным, нужно идеальное перемешивание. И чтобы это перемешивание работало годами, нужна машина, созданная с уважением к реалиям нашей страны и мировым стандартам качества. Взвешивайте риски, считайте полную стоимость владения и выбирайте с умом. Удачи в добыче.