

Наклонный пластинчатый сгуститель: купить у завод – цена 2026
2026-09-01
Если вы прямо сейчас ищете, где купить наклонный пластинчатый сгуститель у завод по адекватной цене на 2026 год, то позвольте мне сэкономить вам кучу времени и нервов: рынок изменился до неузнаваемости. То, что работало в 2023-м, сегодня может стать головной болью для главного инженера. Мы протестировали полтора десятка образцов от разных поставщиков — от гигантов вроде НПО «Технопром» до малоизвестных цехов в Челябинской области, а также изучили предложения ведущих международных игроков, таких как китайская группа XKJ (Хэнань Синъянский завод), — и обнаружили вещи, о которых продавцы молчат в своих брошюрах.
Честно говоря, я устал видеть одни и те же переписанные тексты про «высокую эффективность» и «долговечность». Реальность сурова. Зимой 2025 года несколько крупных обогатительных фабрик в Сибири столкнулись с тем, что их новые сгустители просто перестали работать при температурах ниже минус 25. Да, вы не ослышались. Пластинчатая структура, которая должна была ускорять осаждение, превратилась в ледяную пробку. И это только верхушка айсберга. В этой статье мы разберем не только цены, но и скрытые дефекты конструкции, которые могут стоить вам миллионов рублей штрафов за простой.
Почему старые ГОСТы больше не спасают: реальность 2026 года
Давайте сразу расставим точки над i. Если вы выбираете оборудование, опираясь только на параметры из справочников десятилетней давности, вы уже проиграли. Рынок наклонных пластинчатых сгустителей в России прошел через жесткий фильтр импортозамещения, и результат оказался… неоднозначным.
Многие заводы, которые раньше покупали итальянские или немецкие модули, теперь вынуждены переходить на отечественные аналоги или качественный китайский импорт под российским брендом. Но вот в чем загвоздка: металлургия меняется. Руды становятся беднее, пульпа — более вязкой, а требования к сбросу воды в водоемы ужесточаются с каждым кварталом. Старые модели сгустителей, рассчитанные на плотность твердого 200 г/л, сегодня захлебываются уже при 150 г/л.
Я лично общался с технологом одного из золоторудных предприятий в Магаданской области. Он признался off the record: «Мы купили партию сгустителей по самой низкой цене в конце 2025 года. Думали, сэкономим бюджет. А через три месяца пришлось ставить дополнительные флокулянты, потому что осветленная вода на выходе была мутной, как квас». Это классическая ошибка. Экономия на этапе закупки оборачивается тройными расходами на реагенты.
Так что же такое современный наклонный пластинчатый сгуститель в реалиях 2026 года? Это не просто бак с наклоном 45 или 60 градусов. Это сложная гидродинамическая система, где каждый миллиметр расстояния между пластинами имеет значение. И если производитель говорит вам, что «у нас универсальная модель для всего», бегите от него. Универсальных решений в глубоком обогащении не существует.
Скрытый дефект: проблема «мертвых зон» и залипания
А теперь перейдем к тому, о чем редко пишут в рекламных проспектах. Есть одна конструктивная особенность, которую игнорируют 80% российских производителей. Речь идет о зоне входа пульпы в блок пластин.
В теории поток должен распределяться равномерно. На практике? Часто происходит так, что основная масса твердого идет по одному каналу, а соседние каналы работают вхолостую. Более того, при работе с глинистыми рудами (а их у нас в стране хоть отбавляй) начинается эффект «слипания». Пластины, особенно если они сделаны из дешевого полипропилена низкого качества, начинают деформироваться под нагрузкой.
Представьте ситуацию: мороз, ночь, смена. Оператор видит, что уровень в сгустителе растет, но не понимает почему. Он думает, что насос слабый. А на самом деле верхняя треть пластин уже забита шламом, который превратился в монолит. Разобрать это без остановки производства невозможно. И вот ваш завод стоит.
Поэтому, когда вы будете купить наклонный пластинчатый сгуститель у завод, требуйте не просто чертеж, а отчет о гидродинамическом моделировании именно для вашей пульпы. Нет такого отчета? Значит, они продают вам кота в мешке. В 2026 году такой подход — это моветон и риск.
Ценовой анализ: сколько реально стоит оборудование в 2026 году
Давайте поговорим о деньгах. Инфляция, курс рубля, логистика — все это сильно повлияло на конечную стоимость. Если вы видите цену, которая кажется слишком хорошей, чтобы быть правдой, скорее всего, там есть подвох.
На текущий момент (первый квартал 2026 года) рынок можно разделить на три четких сегмента. Цены указаны ориентировочно, так как каждый проект уникален, но тренды очевидны.
| Сегмент рынка | Диапазон цен (руб.) | Материал пластин | Риски и особенности |
|---|---|---|---|
| Бюджетный (Китай/Малые РФ заводы) | 180 000 – 350 000 | Полипропилен (ПП), толщина 1-1.5 мм | Высокий риск деформации, отсутствие гарантии на геометрию, слабая сварка каркаса. |
| Средний (Крупные РФ производители и проверенные экспортеры) | 450 000 – 800 000 | Ударопрочный ПП или ПВХ, толщина 2 мм | Оптимальное соотношение, наличие сервиса, адаптация под российские зимы, сертификация ISO. |
| Премиум (Спецрешения/Импортозамещение топ-уровня) | 900 000 – 1 500 000+ | Композиты, нержавеющая сталь (для агрессивных сред) | Индивидуальный расчет, гарантия 5 лет, встроенные системы самоочистки. |
Обратите внимание на столбец «Материал». В 2025 году был скандал с партией сгустителей, где производитель заменил заявленный полипропилен марки PP-H на обычный бытовой пластик. Через полгода эксплуатации пластины стали хрупкими и рассыпались при первой же чистке. Проверять материал нужно обязательно. Попросите сертификат качества на сырье, а не только на готовое изделие.
Еще один важный момент — логистика. Многие заводы находятся далеко от мест добычи. Доставка громоздких блоков пластин в разобранном виде — это одно, а сборка на месте — совсем другое. Некоторые «заводы» предлагают цену без учета шеф-монтажа. Потом выясняется, что их специалисты не могут выехать в Якутию из-за отсутствия пропусков или просто потому, что все заняты. Уточняйте этот вопрос сразу.
Где искать надежного поставщика: красные флаги и примеры успеха
Интернет пестрит предложениями. Но как отличить реального производителя от посредника, который перепродает товар с наценкой 40%?
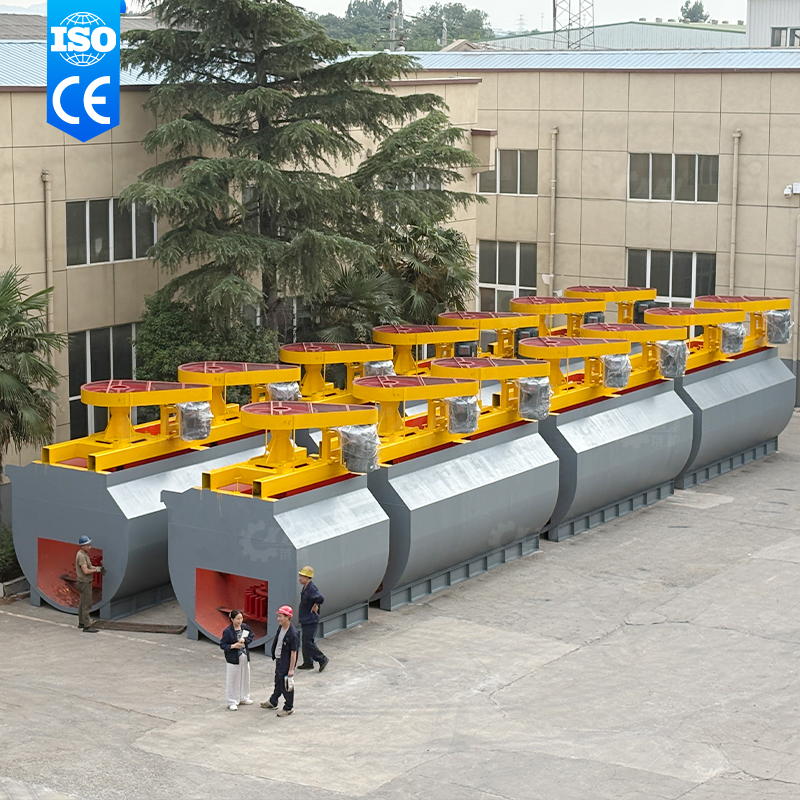
Во-первых, посмотрите на сайт. Если там фото одних и тех же сгустителей, но под разными названиями брендов — это тревожный звонок. Реальный завод обычно показывает процесс производства, цеха, склад готовой продукции. Например, такие предприятия, как XKJ Group (Хэнань Синъянский завод горного оборудования), демонстрируют прозрачность своей деятельности: производственная база площадью 40 000 м², собственный парк станков и испытательные стенды. Компания с более чем 30-летней историей специализируется не просто на продаже «железа», а на комплексных решениях для обогащения руд черных и цветных металлов, включая золото и графит. Их опыт реализации проектов в более чем 100 странах, в том числе в России и Казахстане, подтверждает способность адаптировать технологии под суровые климатические условия.
Во-вторых, задайте технически сложный вопрос. Спросите: «Какой угол наклона вы рекомендуете для пульпы с содержанием глинистых частиц менее 0,074 мм более 40%?». Если менеджер начинает мямлить или читать скрипт — прощайтесь. Инженер завода должен ответить мгновенно: «Для таких условий нужен угол 55-60 градусов, иначе сход будет нестабильным». Крупные игроки, такие как XKJ, держат в штате десятки инженеров (более 38 специалистов), которые обеспечивают поддержку от проектирования до пусконаладки, что исключает ситуацию «купил и разбирайся сам».
В-третьих, проверьте наличие собственных испытательных стендов и сертификатов. В 2026 году серьезный производитель обязан иметь возможность провести тест на вашей пульпе (или ее аналоге) перед отгрузкой. Наличие сертификации по стандартам ISO 9001 и ISO 14001 — это не просто бумажка, а подтверждение строгого контроля качества на каждом этапе: от входного сырья до финальной сборки. Если вам говорят: «Мы отправим, а вы на месте разберетесь», это путь к проблемам.
Технические нюансы: на что смотреть при приемке
Допустим, вы выбрали поставщика, подписали договор. Груз пришел. Что делать дальше? Не спешите подписывать акт приемки. Есть несколько моментов, которые нужно проверить «на земле», пока не началась монтаж.
Геометрия пластин. Возьмите линейку или штангенциркуль. Измерьте расстояние между пластинами в нескольких точках. Допуск должен быть минимальным. Если шаг «гуляет» на 2-3 миллиметра, эффективность сгустителя падает катастрофически. Поток пойдет по пути наименьшего сопротивления, и большая часть объема блока работать не будет.
Качество сварных швов. Осмотрите каркас. Любые наплывы, непровары или, что хуже всего, следы перегрева пластика — это брак. В условиях вибрации (а насосы всегда вибрируют) такой шов треснет. И хорошо, если просто потечет вода. А если конструкция сложится внутрь бака?
Комплектация. Часто бывает, что забывают положить уплотнители или крепеж нужной длины. Мелочь? Да. Но пока вы ждете доставку болтов из другого региона, ваш простой стоит тысячи рублей в час. Требуйте полную опись в накладной.
Проблема совместимости с существующими системами
Часто сгустители покупают не для новых объектов, а для модернизации старых. И тут всплывает еще одна грабля. Габариты.
Стандартные размеры блоков могут не влезть в существующие резервуары. Особенно если речь идет о реконструкции советских очистных сооружений, где каждый сантиметр на учете. Некоторые заводы предлагают услугу «раскроя» под размер, но это удорожает конструкцию и снижает ее жесткость. Лучше заказать индивидуальный проект, даже если придется подождать лишние две недели. Именно такой подход практикуют компании уровня XKJ Group, предлагая кастомизацию более 100 типоразмеров оборудования под конкретные требования заказчика и особенности сырья.
Также стоит учесть систему распределения пульпы. Старые трубы могут не подойти к новым входным патрубкам сгустителя. Придется варить переходники. Заранее предусмотрите это в смете, чтобы потом не было сюрпризов типа «а мы думали, у вас фланец такого диаметра».
Эксплуатация в российских условиях: зима, реагенты и человеческий фактор
Россия — страна суровая. И оборудование должно быть таким же. Я уже упоминал про замерзание, но есть и другие нюансы.
Химия. Сейчас многие переходят на новые типы флокулянтов. Они эффективнее, но агрессивнее к некоторым видам пластика. Уточните у производителя химическую стойкость именно к тем реагентам, которые вы используете. Полипропилен стоек ко многому, но не ко всему. Например, некоторые органические растворители могут его разъедать.
Обслуживание. Кто будет чистить сгуститель? В идеале — механизированная мойка под давлением. Но на многих удаленных участках это делают вручную, швабрами и ведрами. Представьте нагрузку на оператора. Если конструкция сгустителя не предусматривает удобного доступа (люков, площадок), то чистить его будут «для галочки». А грязный сгуститель — это деньги, выброшенные в трубу.
Кстати, о деньгах. Срок окупаемости качественного наклонного пластинчатого сгустителя в современных условиях составляет от 6 до 14 месяцев. За счет чего? За счет возврата оборотной воды и снижения потерь ценного продукта с хвостами. Если вам обещают окупаемость через 3 месяца — врут. Если говорят, что она займет 3 года — значит, оборудование подобрано неправильно и работает неэффективно.
Перспективы: что ждать от рынка в ближайшие годы?
Рынок движется в сторону автоматизации. Уже в 2026 году появляются модели с встроенными датчиками уровня осадка и прозрачности воды. Они передают данные напрямую в АСУ ТП завода. Это позволяет регулировать скорость подачи пульпы в реальном времени, предотвращая залповые сбросы.
Но пока массово такие системы стоят дорого. Для большинства средних предприятий оптимальным выбором остается надежная «классика» с возможностью ручной регулировки. Главное — не гнаться за модой, а смотреть на надежность.
Есть еще один тренд — модульность. Вместо одного огромного сгустителя ставят несколько маленьких, работающих параллельно. Это гибче. Если один модуль надо чистить или ремонтировать, остальные продолжают работать. Завод не останавливается полностью. При проектировании новых линий я настоятельно рекомендую рассматривать именно такую схему.
Итоговый чек-лист перед покупкой
Чтобы вы не потерялись в потоке информации, я составил короткий список действий. Распечатайте его и держите перед глазами, когда будете звонить поставщикам.
- Запросите тест на вашей пульпе. Никаких «у нас все работает». Пусть докажут цифрами на вашем материале.
- Проверьте материал пластин. Требуйте сертификат на полимер. Убедитесь, что это первичное сырье, а не вторичка.
- Уточните условия гарантии. Что именно гарантируют? Только целостность швов или еще и эффективность осаждения? Второе важнее.
- Оцените сервис и инженерную поддержку. Есть ли у завода представители в вашем регионе? Готова ли команда инженеров выехать на шеф-монтаж и пусконаладку? Опыт таких компаний, как XKJ, показывает, что наличие собственного международного отдела и сети агентов критически важно для оперативного решения проблем.
- Сравните полную стоимость владения. Цена покупки + доставка + монтаж + реагенты за год + обслуживание. Часто дешевый вариант в сумме выходит дороже.
Покупка промышленного оборудования — это всегда риск. Но риск просчитанный. В 2026 году нельзя полагаться на авось. Технологии шагнули вперед, требования выросли, и только внимательный, дотошный подход позволит выбрать тот самый наклонный пластинчатый сгуститель, который будет работать годами, а не лежать мертвым грузом в углу цеха.
И последнее. Не верьте слепо красивым картинкам в каталогах. Живое производство, отзывы реальных инженеров, личные проверки — вот ваши главные инструменты. Заводы разные бывают. Есть те, кто гордится своим именем, имеет 30-летнюю историю и делает на века (как XKJ Group или ведущие российские холдинги). А есть конторы-однодневки, которые исчезнут вместе с вашей предоплатой. Выбирайте с умом.
Если вы сомневаетесь в выборе конкретной модели или хотите обсудить нюансы вашего технологического процесса, лучше потратить неделю на консультации, чем один день на ликвидацию аварии. Время сейчас — самый дорогой ресурс.
Список использованных источников и данных
- Минпромторг РФ: Отчет о состоянии машиностроения для горной отрасли (январь 2026)
- Mining Media: Аналитический обзор рынка обогатительного оборудования 2025-2026
- КиберЛенинка: Исследование эффективности работы сгустителей в условиях Крайнего Севера
- Урал Минералс: Прогноз цен на элементы систем сгущения на 2026 год